

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Când un desen al carcasei motorului traversează biroul unui inginer în 2026, rareori arată ca cilindrul simplu prezentat în cataloagele mai vechi. Lista de revizuiri numește adesea trei lucruri: un model de suport care se potrivește cu o celulă de asamblare robotizată, un buzunar al canalului de răcire unde a fost o gaură dreaptă și o toleranță care forțează un centru de prelucrare în loc de un strung. Aceste cereri nu sunt cazuri izolate. Ei provin din tendințe de proiectare a carcasei motorului care s-au mutat de la programele EV la unități industriale, aparate de uz casnic și echipamente speciale.
Pentru un producător precum Jiangsu Yufeng Electric Co., Ltd., care furnizează carcase din oțel și oțel inoxidabil cu diametrul interior de la 29,6 mm la 343 mm, aceste tendințe decid ce desene sunt cotate și ce scule sunt construite. Secțiunile de mai jos detaliază cele patru tendințe cel mai probabil să apară într-un nou program motor.
Tendințe de proiectare a carcasei motorului: de la carcase universale la montarea specifică aplicației
Cea mai clară tendință de proiectare a carcasei motorului este sfârșitul carcasei universale: carcasele sunt acum echipate pentru un singur aspect de montare în loc să fie tăiate dintr-un tub generic.
Proiectanții specifică cadre montate pe suport pentru pompe și suflante, carcase montate pe picior pentru reductoare de viteze și compresoare și combinații de flanșe cu un registru pilot pentru motoarele montate frontal. Această schimbare mută domeniul de producție în amonte. Furnizorul de locuințe nu mai poate expedia un tub simplu; trebuie să prelucreze fețele suportului, să foreze găuri pentru dibluri și să valideze planeitatea piciorului în raport cu desenul interfeței clientului. Ca urmare, cadre de motor montate pe console iar carcasele montate pe picior au devenit mai degrabă familii de produse separate decât opțiuni pe o linie generică.
Un exemplu practic este o carcasă de 140 mm pentru o acționare a pompei care poartă două suporturi prelucrate. Pasul dintre paranteze, înălțimea feței și paralelismul sunt verificate pe un CMM înainte de a părăsi prima probă din fabrică.
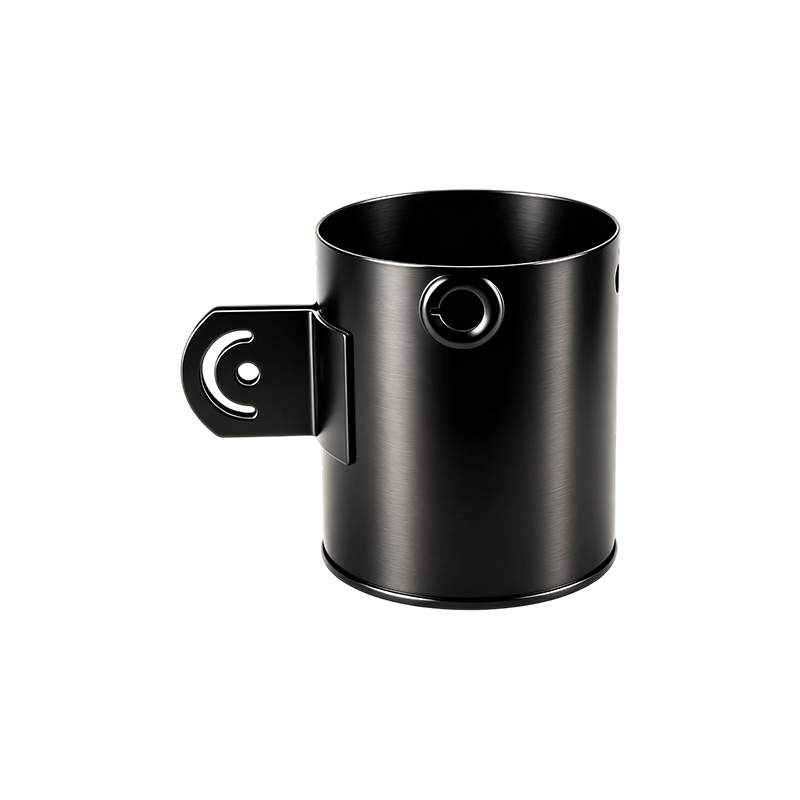 Carcasă motor din oțel cu două suporturi sudate pentru acţionarea pompei Această carcasă cu diametrul interior de 140 mm cu două console de montare sudate este prelucrată după sudare pentru a menține pasul, paralelismul și înălțimea feței, asigurând o fixare fiabilă pentru unitățile de antrenare a pompei. Vizualizare produs →
Când suporturile sunt sudate, aportul de căldură poate scoate fețele prelucrate din paralel. Un furnizor care prelucrează după sudare, mai degrabă decât înainte, păstrează acele toleranțe în mod fiabil pe întregul lot.
Modele de montare comune de evaluat
- Montare pe suport lateral cu orificii filetate sau traversante pentru pompe compacte și motoare de suflante
- Montare cu picior plată cu găuri fante pentru plăcuțe de vibrații și sisteme de șine
- Montare cu flanșă cu registru pilot și cerc de șuruburi pentru ansambluri de motoare montate frontal
Rezultatul măsurabil: o carcasă cu fețe de suport prelucrate poate reduce timpul de dislocare a ansamblului motorului de la minute la secunde, îndepărtând în același timp o sursă de nealiniere între rotor și sarcină din proces.
Tendințe de proiectare a carcasei motorului: managementul termic devine o sarcină a locuinței
Managementul termic este tendința de proiectare a carcasei motorului cu cea mai rapidă schimbare, deoarece carcasa este acum proiectată ca un schimbător de căldură, nu ca un capac de protecție.
Pe măsură ce motoarele se micșorează pentru aceeași putere, carcasa trebuie să elimine mai multă căldură pe centimetru pătrat de suprafață. Acest lucru rescrie geometria în trei moduri: aripioare mai adânci, mantale de răcire integrate și pasaje de aer prelucrate în perete. În carcasele din oțel, conductivitatea termică a materialului nu poate concura cu aluminiul, astfel încât proiectanții compensează cu controlul suprafeței și al fluxului de aer. Graficul de mai jos arată de ce este importantă geometria aripioarelor.
Oțelul carbon conduce căldura la aproximativ 50 W/(mK), aproximativ un sfert din 205 W/(mK a aluminiului). Oțelul inoxidabil scade la 16. O carcasă din oțel cu aripioare înalte și un flux direcționat al ventilatorului poate încă îndeplini obiectivele termice, mai ales în medii industriale interioare unde rezistența la impact și costul cântăresc mai mult decât greutatea.
O altă problemă subestimată este uniformitatea. O carcasă cu aripioare asimetrice sau un singur pasaj axial de aer creează un punct fierbinte pe partea opusă, care scurtează durata de viață a izolației înfășurării. Răspunsul direct pentru cumpărători: cereți un raport de simulare termică înainte de primul articol, nu după.
Rezistența la coroziune trece la selecția materialului
Rezistența la coroziune este acum o decizie de selecție a materialului în proiectarea carcasei motorului, nu o idee ulterioară a atelierului de vopsire.
Procesarea alimentelor, pompele chimice, HVAC de coastă și anumite locații de sub capotă EV specifică carcase din oțel inoxidabil, deoarece coroziunea marginilor la decupările vopsite și la orificiile pentru șuruburi apare în câteva luni în acele medii. Nota 304 este punctul de referință; gradul 316 este rezervat aplicațiilor cu conținut ridicat de clorură, deși este mai puțin comun în carcase din cauza costului de prelucrare.
Sudarea carcaselor din inox necesită aport de căldură controlat. O carcasă 304SS de 139 mm laminată din tablă trebuie să-și mențină rotunjimea alezajului după contracția prin sudură; dispozitivele de fixare și o secvență de sudură definită mențin diametrul interior în limitele toleranței.
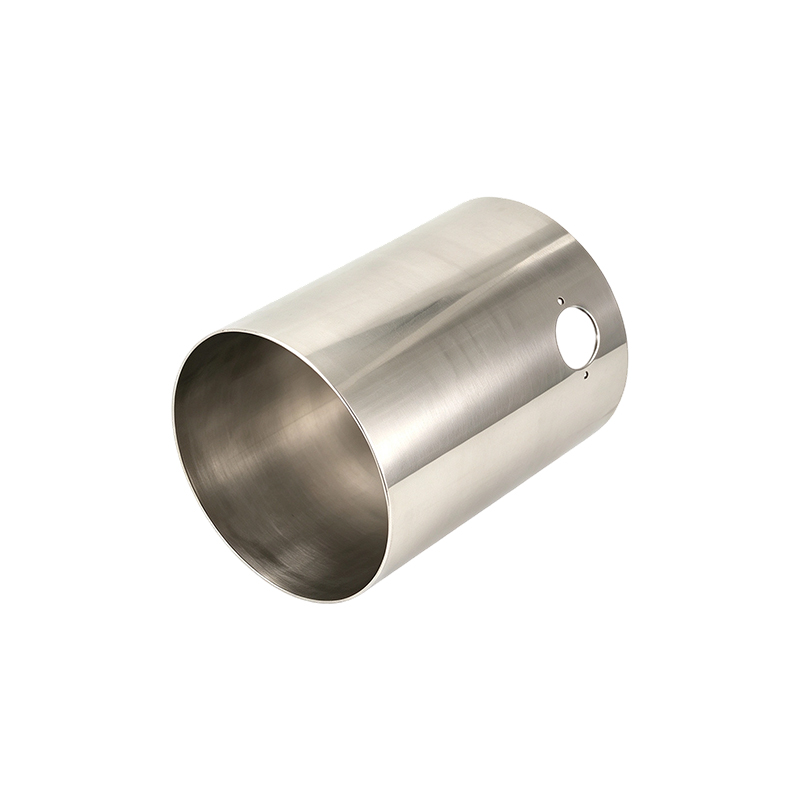 Carcasa motorului 304SS sudata cu intrare de caldura controlata Această carcasă din oțel inoxidabil de 139 mm trebuie să păstreze rotunjimea alezajului după sudare; aportul de căldură controlat și instalațiile sunt esențiale, iar specificarea criteriilor de acceptare a pulverizației de sare în desene previne defecțiunile pe teren. Vizualizare produs →
Proiectanții ar trebui să scrie standardul de acceptare a coroziunii în desen, cum ar fi orele de pulverizare cu sare sau durata de expunere la umiditate. Fără aceasta, furnizorii vor utiliza implicit pasivarea cosmetică, iar carcasa poate eșua în câmp la marginile vopsite.
Liniile de asamblare automate stabilesc noi tendințe de proiectare a carcasei motorului
Liniile automate de montare prin presare și trasare stabilesc noi tendințe de proiectare a carcasei motorului, solicitând geometrie repetabilă a alezajului la scară.
Când un rotor este presat într-o carcasă, toleranța alezajului determină dacă presa se oprește la forța corectă sau respinge subansamblul. Cerințele obișnuite pentru motoarele laminate mici includ acum rotunjimea alezajului cu 0,03 mm și perpendicularitatea feței cu 0,05 mm. Pentru o carcasă din oțel ștanțat de 2,0 mm, acea precizie este obținută prin alegerea procesului: o bară de foraj de precizie, măsurare a aerului și control statistic al procesului.
Carcasele mai mari transformă provocarea către fixare. O carcasă din oțel cu perete greu de 260 mm ID, cu o bază, își păstrează geometria numai dacă baza este prinsă înainte de găurire și eliberată după ce piesa atinge temperatura camerei.
 Carcasă pentru motor cu perete greu cu bază pentru aplicații de mare putere Cu alezajul de 260 mm și grosimea peretelui de 5 mm, această carcasă rezistă la cuplu și la impact. Prinderea corectă înainte de găurire și verificarea circularității alezajului și a planeității bazei sunt esențiale pentru asamblarea automată. Vizualizare produs →
Dispozitivele de sudură protejează, de asemenea, carcasa în timpul sudării prin prindere; o fixare bună poate fi diferența dintre un orificiu rotund de 0,05 mm și un oval de 0,12 mm după răcire. Cumpărătorii ar trebui să solicite un raport de verificare dimensională care separă circularitatea alezajului, paralelismul feței suportului și planeitatea bazei. O singură linie de „diametru OK” nu mai este suficientă pentru asamblarea automată.
Ce înseamnă aceste tendințe în domeniul carcasei auto pentru achizițiile de motoare
Pentru producătorii de motoare, tendințele de proiectare a carcasei motoarelor schimbă întrebările adresate în etapa RFQ, nu doar desenul.
Capacitatea de proces a furnizorului contează mai mult decât pagina de catalog. O carcasă cu montare integrată și caracteristici termice prezintă un risc de proces pe care un cilindru simplu nu l-a avut niciodată. Acesta este locul în care un lanț intern de ștanțare, sudare, prelucrare și tratare a suprafețelor dă roade: mai puține preluări, iterații mai rapide ale dispozitivului de fixare și timp de reacție mai scurt.
| Trend | Ce s-a schimbat | Acțiune de achiziție |
| Montaj integrat | Suporturi și picioare prelucrate după un desen de fixare | Trimiteți desenul dispozitivului cu cererea de cerere |
| Arhitectura termica | Aripioarele și canalele de răcire devin parte din carcasă | Consultați raportul de simulare termică înainte de primul articol |
| Material inoxidabil | Creșterea costurilor de sudare și prelucrare | Definiți orele de pulverizare cu sare și gradul materialului |
| Toleranțe mai strânse | Rotunzime și paralelism controlate la scară | Solicitați date SPC cu PPAP |
Trei solicitări care separă cumpărătorii informați
- Solicitați secvența de prelucrare, inclusiv modul în care este fixată carcasa în timpul forajului.
- Solicitați raportul din primul articol cu datele CMM la toleranța declarată.
- Cereți rezultatele testelor de pulverizare cu sare sau umiditate înainte de tăierea sculelor de producție.
Întrebări frecvente
Ce este carcasa motorului?
O carcasă a motorului este carcasa structurală care susține ansamblul statorului și rotorului, protejează componentele interne, transferă căldura aerului din jur și asigură interfețele de montare pentru mașina condusă.
Ce material este cel mai bun pentru carcasa motorului?
Oțelul carbon este implicit pentru majoritatea motoarelor industriale din cauza rigidității, sudabilității și costului. Oțelul inoxidabil devine alegerea potrivită atunci când este necesară rezistența la coroziune, iar aluminiul se potrivește aplicațiilor în care greutatea și conductibilitatea termică depășesc costul materialului.
Ce toleranță este standard pentru alezajul carcasei motorului?
Pentru motoarele mici și medii, rotunjimea alezajului de 0,03 până la 0,05 mm și un diametru al alezajului în H7 sunt comune în revizuirile actuale de proiectare. Carcasele mai mari cu pereți grei funcționează adesea cu 0,05 până la 0,08 mm, în funcție de procesul de asamblare prin presare.
Cum afectează tendințele de proiectare a carcasei motorului timpii de livrare?
Caracteristicile de montare integrate și validarea termică adaugă pași de prelucrare și inspecție, astfel încât o carcasă bazată pe tendințe durează de obicei mai mult decât un tub simplu. Un producător de carcase care controlează ștanțarea, sudarea și prelucrarea în interior poate păstra cea mai mare parte a acestei creșteri în faza de scule și primul articol.
 Previous