

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
O carcasă de oțel trasă cu un diametru interior de 140 mm poate lăsa o linie de presare la fiecare câteva secunde, iar acest ritm este motivul pentru care producătorii de electrocasnice și motoare industriale specifică ștanțarea continuă a carcasei motorului pentru programele lor de cel mai mare volum. În loc să mute semifabricate între presele independente, o linie continuă alimentează o bandă bobinată printr-o matriță progresivă cu mai multe stații, unde decuparea, desenarea, redesenarea, perforarea și tăierea rulează ca o secvență coordonată. Pentru o echipă de achiziții, acea alegere decide costul pe piesă, fiabilitatea livrării și dacă carcasa a zece miile măsoară la fel ca prima din instrument.
Ce implică de fapt ștanțarea continuă a carcasei motorului
Ștampilarea continuă este o problemă de coregrafie înainte de a fi o problemă de forță. Presa furnizează tonaj, dar structura benzii, sistemul de alimentare și stațiile de matriță decid dacă o carcasă iese rotundă, dreaptă și repetabilă la viteză. Fiecare stație efectuează o singură operațiune, iar banda purtătoare le leagă împreună, astfel încât nimic să se deplaseze între lovituri.
La o lucrare tipică de locuințe, stațiile se defectează astfel:
Toleranțele și dimensiunea ferestrelor pe care le puteți ține în mod realist
O linie progresivă bine întreținută menține variația diametrului interior la câteva sutimi de milimetru atunci când o stație de dimensionare sau de călcat este încorporată în matriță, iar scaunele rulmentului prelucrate pot strânge și mai mult dimensiunile critice. Ceea ce cumpărătorii ar trebui să verifice mai întâi, totuși, nu este un tabel de toleranță, ci fereastra de dimensiuni, deoarece traseul de formare stabilește limitele înainte ca orice scule să fie tăiată.
Ambulația adâncă din tablă acoperă carcasele mici și mijlocii din punct de vedere economic, motiv pentru care majoritatea programelor de acționare a aparatelor și industriale se află în acea fereastră. Pereții mai grei și diametrele mai mari se îndreaptă către construcția tubulară sau fabricată. Pentru o încadrare mai largă a deciziei de cumpărare, nostru carcasa motorului din otel ghidul parcurge logica completă de selecție.
| Ruta de fabricație | Fereastra de identificare tipică | Perete și structură | Cel mai potrivit |
| Carcasă de oțel desenată pe o linie progresivă | 29,6 până la 160 mm | perete de tablă; baze, console sau elemente flexibile sudate | Motoare de acționare pentru aparate și industriale |
| Carcasă trasă din inox 304 | 139 până la 180 mm | Perete din tablă rezistent la coroziune | Spălare, alimente și echipamente de exterior |
| Carcasă din oțel cu pereți grei cu bază | 260 până la 343 mm | Perete gros cu baza sudata | Echipamente industriale mari si speciale |
| Carcasa din tub de otel | 113 până la 127 mm | Perete gros produs din tub | Încărcătură mare și echipamente speciale |
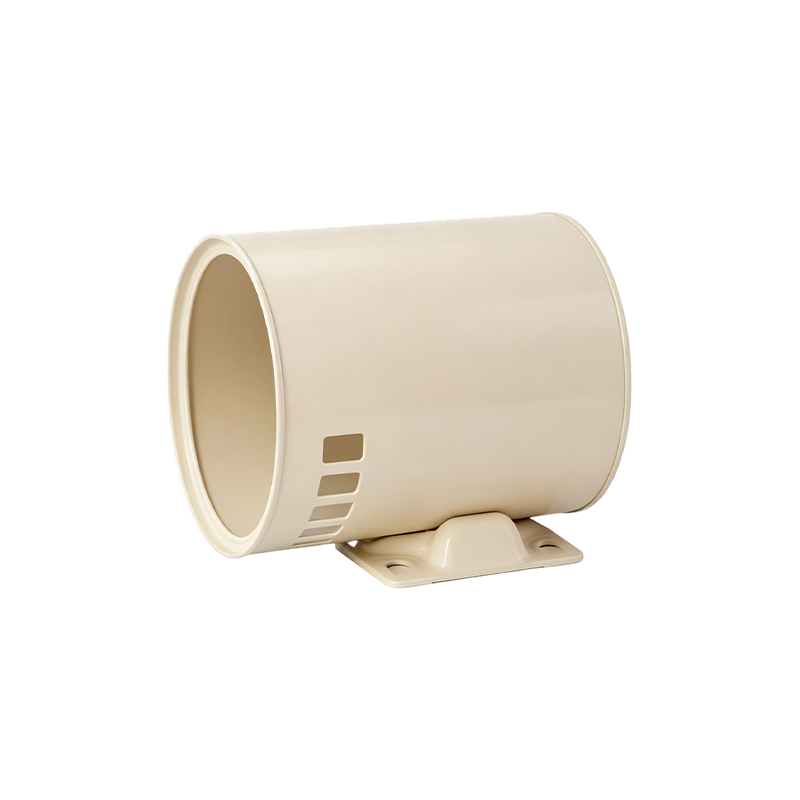
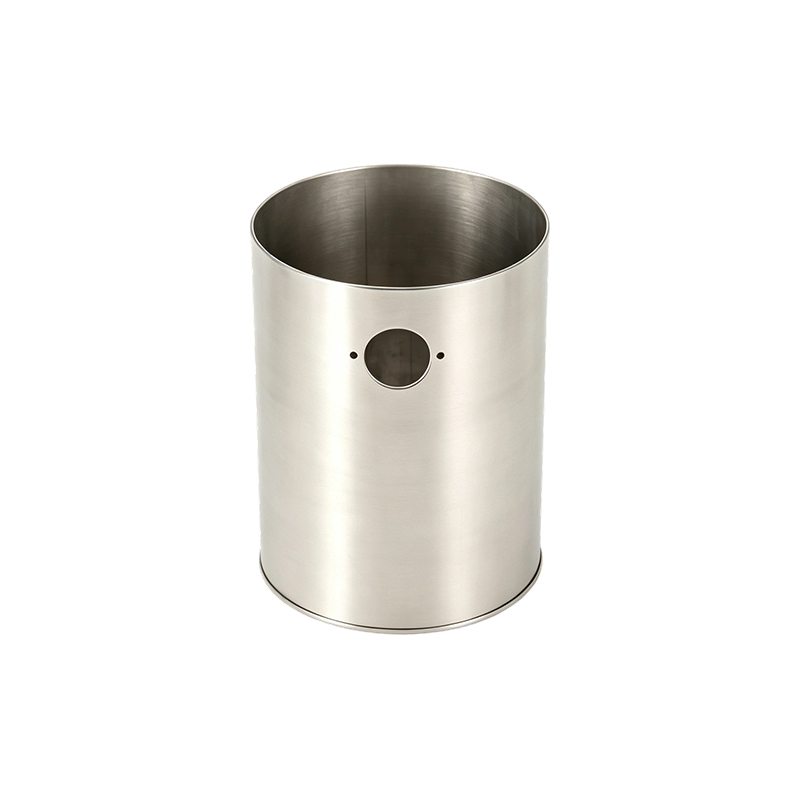
 Carcasă motor din oțel cu perete subțire cu ID 82,4 mm cu capace de capăt sudate O carcasă de oțel trasă cu perete de 1,0 mm, cu capace de capăt sudate, scaune de rulment integrate și ventilație axială pentru răcire. Se potrivește ferestrei cu carcasă desenată de la mic la mijlocul articolului pentru aplicații portabile, cu motor ușor. Vizualizare produs →
În cazul în care ștanțarea continuă a carcasei motorului câștigă și unde nu
Ștanțarea continuă câștigă volum, repetabilitate și cost pe piesă și pierde flexibilitate și pereți foarte groși. Alegeți o cale greșită și simptomele sunt previzibile: unelte care nu ating niciodată pragul de rentabilitate sau pereți care se rupe, indiferent de modul în care este reglat suportul pentru semifabricat.
- Volumul anual este de șase cifre, iar designul este stabil pe parcursul anilor de model.
- Diametrul interior al carcasei se află în interiorul ferestrei cu carcasă trasă de aproximativ 29,6 până la 160 mm.
- Costul pe piesă și consistența de la lot la lot depășesc bugetul de scule.
- Suporturile, bazele și scaunele prelucrate vor fi finisate în casă după ștanțare.
- Volumele sunt scăzute sau geometria se mișcă încă între revizuiri.
- Pereții sunt grei și diametrele sunt mari, depășind ceea ce embotirea adâncă se descurcă bine.
- Profilul se potrivește mai bine cu construcția tubului decât tabla.
- Viteza prototipului contează mai mult decât costul unitar la primele comenzi.
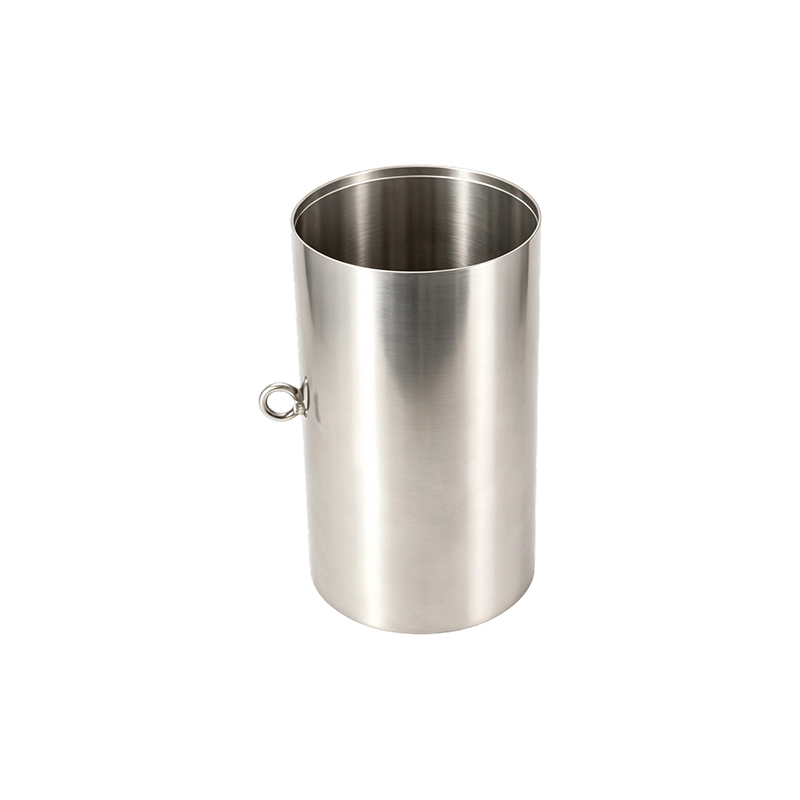
 ID 127mm Carcasă motor din oțel fără sudură cu perete greu Prelucrată din țevi de oțel fără sudură, cu un perete de 7,9 mm, această carcasă gestionează cupluri și vibrațiile ridicate acolo unde tabla trasă nu poate. Un exemplu potrivit pentru punctul articolului despre construcția cu pereți grei dincolo de limitele de embotire adâncă. Vizualizare produs →
Cele cinci defecte care distrug carcasele și modul în care liniile ripostează
Aproape fiecare revizuire a cauzelor deșeurilor pe o linie de carcasă se termină la aceiași cinci suspecți și toți sunt controlați la nivelul matriței și al furajului, mai degrabă decât prinși la inspecția finală.
- Încrețirea flanșei: presiunea suportului gol și geometria talonului de tragere țin flanșa plată; odată ce fierul încrețit în perete, coaja este resturi.
- Rupere la raza poansonului: raportul de tragere este prea agresiv pentru material, deci soluția este o altă stație de retrasare sau o rază mai moale.
- Urechi pe margine: anizotropia foii ridică urechile la unghiuri fixe, astfel încât planul matriței adaugă alocație de tăiere și janta se curăță.
- Retur și ovalitate după tăiere: geometria matriței este compensată și o stație de dimensionare finală restabilește rotunjimea diametrului interior.
- Descuamarea stratului de acoperire pe bandă galvanizată: curbe strânse de alimentare și frecare a matriței cip stratul de zinc, astfel încât raza de alimentare și lubrifierea sunt controlate.
Când grosimea peretelui trece peste ceea ce desenul se descurcă confortabil, răspunsul sincer este să schimbați traseele, mai degrabă decât să forțați foaia; noastre fabricarea carcasei motorului din tub din otel ghidul acoperă acea cale în detaliu.
Cum se califică un furnizor de carcasă de ștanțare continuă
Judecăți lanțul de proces, nu prețul unitar. Un furnizor care externalizează matrița sau prelucrarea predă cele mai critice variabile unei persoane pe care nu o puteți audita, iar decalajul de preț reapare de obicei ca probleme de transport, timp de livrare și toleranță.
- Inginerie internă a matriței: întrebați cine proiectează, decupează și repara matrița progresivă și cât de repede poate fi reconstruită o stație uzată.
- Capacitatea de presare și de alimentare: tonajul, dimensiunea patului și sistemul de alimentare servo decid ce dimensiuni de carcasă pot rula la viteză.
- Un lanț secundar complet: sudarea bazelor și a consolelor, prelucrarea fețelor de capăt și a scaunelor lagărelor și tratarea suprafeței sub un singur acoperiș elimină transferurile care stivuiesc toleranța.
- Inspecție în spatele presei: rotunjime, grosimea peretelui și certificarea materialului verificate cu instrumente adecvate, nu doar șublere.
- Dovezi de volum: capacitate reală, ani de proces și o bază de clienți verificabilă.
Fabrica noastră proprie rulează ștanțare, sudare automată, prelucrare și tratare a suprafețelor într-un singur flux. Jiangsu Yufeng Electric Co., Ltd. s-a concentrat pe producția de carcase pentru motoare de 40 de ani, sprijină programele clienților cu o echipă de ingineri cu o medie de peste 20 de ani de experiență și livrează peste cinci milioane de carcase pe an către peste 50 de producători de motoare. Carcase precum carcasa noastră de 140 mm cu două console sudate arată cum ștanțarea și sudarea secundară se combină într-un singur produs.
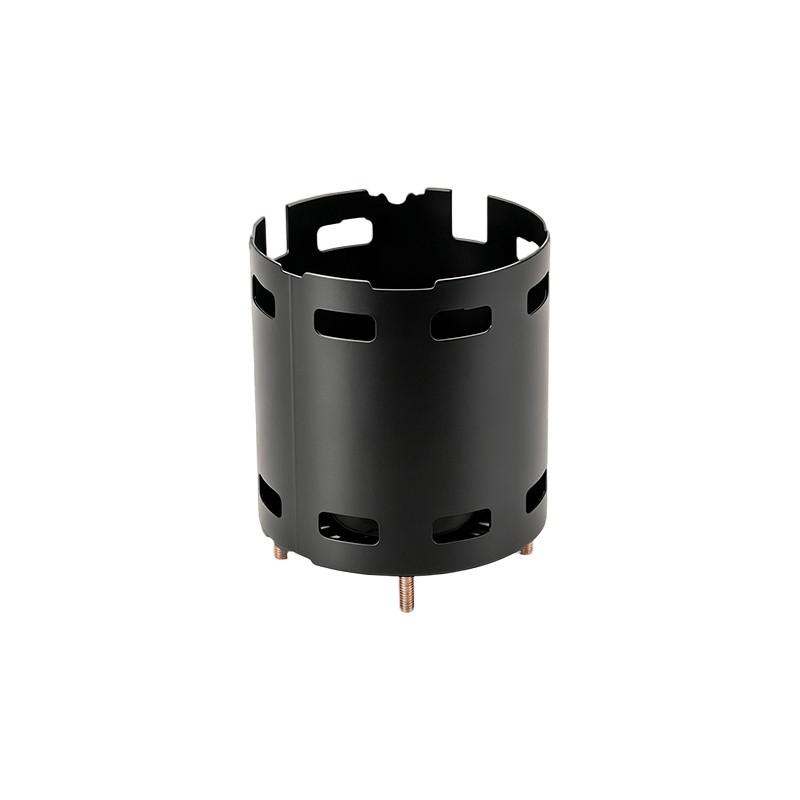
 Carcasă motor din oțel ID 140 mm cu două console sudate O carcasă de oțel trasă cu finisaj acoperit cu pulbere fosfatată, filete sigilate ale presetupei și două console de montare sudate. Acesta ilustrează punctul articolului despre combinarea ștanțarii și sudării secundare într-un singur produs. Vizualizare produs →
Întrebări frecvente
Ce interval de dimensiuni se potrivește cu ștanțarea continuă a carcasei motorului?
Cojile de foi desenate au un diametru interior de la aproximativ 29,6 mm până la 160 mm pe liniile noastre. Peste aceasta, grosimea peretelui și tonajul de presare împing lucrarea către construcția cu pereți grei sau tuburi, pe care le producem în diametre interioare de până la 343 mm.
Prin ce diferă ștanțarea continuă de ștanțarea matriței de transfer?
În ștanțarea continuă, banda transportă piesa prin fiecare stație în interiorul unei matrițe. La ștanțarea prin transfer, piesele individuale sunt mutate între matrițe separate de degete sau roboți. Liniile continue rulează mai repede pe parte; liniile de transfer se ocupă de trageri mai adânci și cochilii mai mari.
Ce materiale funcționează cel mai bine pentru carcasele ștanțate?
Oțelul laminat la rece este implicit pentru aparate și carcase industriale. Inoxidabilul 304 se potrivește cu spălarea și mediile corozive, iar banda galvanizată funcționează bine atunci când raza de alimentare și lubrifierea sunt gestionate pentru a proteja acoperirea.
La ce toleranță să mă aștept la diametrul interior?
Cu dimensionarea sau călcarea încorporate în matrița progresivă, așteptați-vă la controlul diametrului interior în câteva sutimi de milimetru. Acolo unde designul unui motor are nevoie de mai mult, prelucrarea după ștanțare stabilește scaunele lagărelor și fețele de capăt la dimensiunile finale.
 Previous