

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Introducere: O alegere materială în curs de reevaluare
Când întreaga industrie urmărește „ușorarea” cu aliajele de aluminiu, oțelul revine – mai subțire, mai puternic și cu un avantaj distinct al amprentei de carbon. Aceasta nu este o regresie, ci un progres în știința materialelor, condus de dezvoltarea oțelurilor avansate de înaltă rezistență (AHSS) și a tehnologiilor de formare cu precizie.
Înțelepciunea convențională potrivit căreia „oțelul înseamnă greu” este răsturnată. Cu grade de rezistență care variază de la 780 MPa la 1.470 MPa acum disponibile comercial, oțelul poate realiza proiecte structurale care rivalizează sau depășesc aluminiul în raport greutate-performanță. Acest articol trece dincolo de comparațiile de bază ale materialelor și se concentrează pe punctul de inflexiune tehnic: de ce conversația despre carcasele de motor din oțel s-a schimbat fundamental.
Schimbarea paradigmei: de la „Opțiune de rezervă” la „Alegere strategică”
Schimbarea contextului industrial
- Percepția trecută: Oțelul era alternativa „ieftină, dar grea”; aluminiul a fost implicit pentru uşoare, în special în aplicaţiile auto.
- Realitatea prezentă: Emisiile de carbon din ciclul de viață au devenit o măsură critică. Studiile de evaluare a ciclului de viață (LCA) care urmează standardele ISO 14040/14044 evaluează acum alegerile materiale de la „leagăn la mormânt”, inclusiv etapele de producție, utilizare și sfârșitul vieții. S-a demonstrat că designul AHSS prezintă cea mai bună distanță de rentabilitate pe baza cererii cumulate de energie și a potențialului de încălzire globală.
- Driver cheie: Înlocuirile de materiale au un impact semnificativ asupra amprentei totale de carbon a vehiculelor, iar reciclabilitatea oțelului oferă avantaje suplimentare de mediu la sfârșitul vieții.
Paradoxul ponderării: de ce oțelul poate concura în ceea ce privește greutatea
- Logica de bază: Grosimea minimă a peretelui este determinată de rezistența materialului, nu de densitate.
- Avansarea materialului: Microstructurile AHSS au evoluat de la gradele multifazice dominante de ferită la compoziții complet martensitice sau pe bază de austenită. Prima generație de oțeluri AHSS (oțeluri DP, TRIP, CP, MS) ating în mod obișnuit o rezistență maximă la tracțiune de 0,5–1,6 GPa cu o alungire de 5–30%, în timp ce oțelurile din a doua generație precum TWIP combină rezistența ridicată cu o alungire de 45–70%.
- Avantaj specific de rezistență: Rezistența specifică a oțelului de înaltă rezistență poate egala sau depăși aliajele convenționale de aluminiu, permițând reducerea grosimii care compensează densitatea mai mare a oțelului.
- Rezultat demonstrat: Carcasele din oțel cu pereți subțiri au realizat reduceri de greutate, menținând în același timp o rezistență comparabilă cu alternativele din aluminiu.
Dimensiuni tehnice cheie: o deconstrucție tehnică a carcaselor din oțel
Dimensiunea științei materialelor: dincolo de eticheta „oțel”
Spectrul AHSS
- Oțel cu dublă fază (DP): Oțelul DP de înaltă rezistență cu rezistență la tracțiune de până la 1.500 MPa a fost dezvoltat cu succes. DP780, de exemplu, poate atinge o grosime de perete de 1,2 mm, înlocuind materialele convenționale de 2,6 mm, menținând în același timp o rezistență echivalentă.
- Oțel în fază complexă (CP): Au fost introduse oțeluri cu fază complexă cu raport de randament ridicat, cum ar fi HC660/780CP și HC900/1180CP, oferind performanțe structurale excelente.
- Oțel DH de înaltă formabilitate: A fost lansată o serie de produse din oțel DH cu mai multe tipuri de acoperire, demonstrând avantaje semnificative în fabricarea integrată a componentelor complexe și a pieselor „all-in-one”.
- Oțel cu expansiune înaltă (HE): Dezvoltat cu un raport mare de expansiune a găurilor și proprietăți excelente de îndoire pentru aplicații care necesită o formare semnificativă.
- Ferită Bainitică (TBF) cu plasticitate indusă de transformare: Combină rezistența ultra-înaltă cu formabilitatea superioară, deși necesită o atenție specială fragilizării metalului lichid în timpul sudării în puncte.
- Oțel întărit prin presare: Tehnologia de ștanțare la cald permite piese de foarte mare rezistență, cu o toleranță geometrică excelentă, în ciuda dimensiunilor mari. Pentru oțelurile cu întărire prin presare acoperite cu aluminiu, s-a demonstrat că grosimea stratului de interdifuziune între 3 și 15 microni se corelează cu proprietăți bune de utilizare, în special pentru asamblarea prin sudură în puncte.
Logica de selecție a materialelor
- Scenariile de aplicare diferite necesită grade diferite de oțel și potrivirea proceselor.
- Pentru aplicațiile rezistente la coroziune, oțelul galvanizat este utilizat în mod obișnuit, deși procesele de ambutisare adâncă trebuie să gestioneze integritatea stratului de zinc pentru a preveni descuamarea și sudarea la rece.
Dimensiunea procesului de fabricație: descoperiri în tehnologia de formare
Deep Drawing și ștanțare
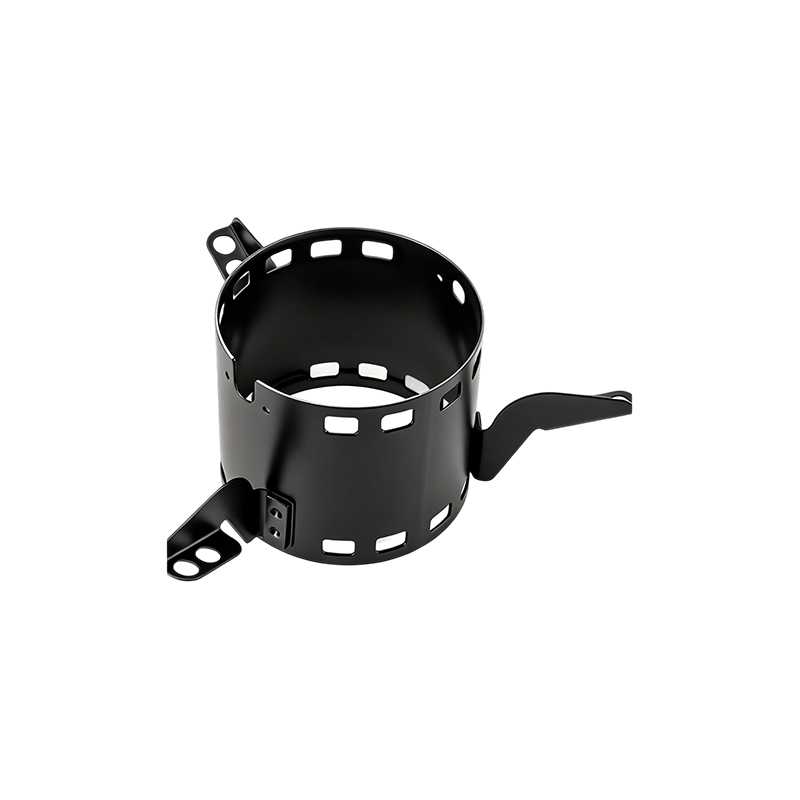
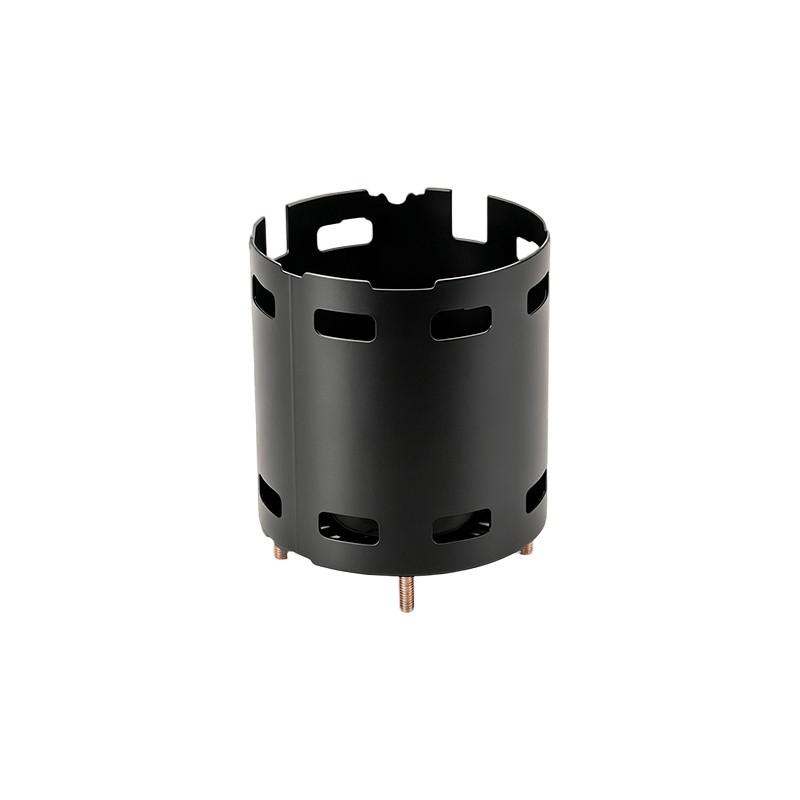
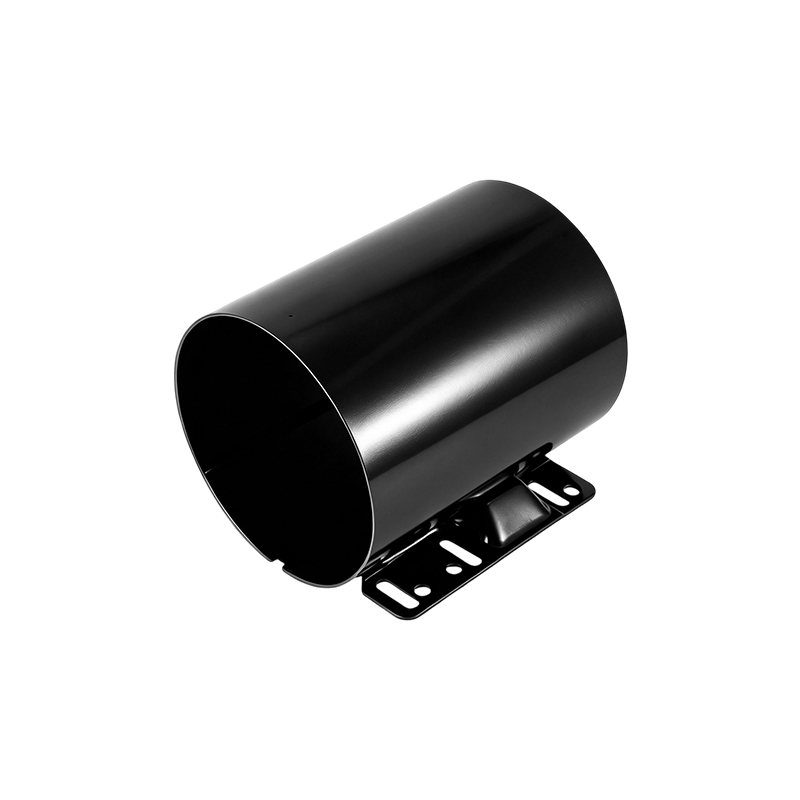
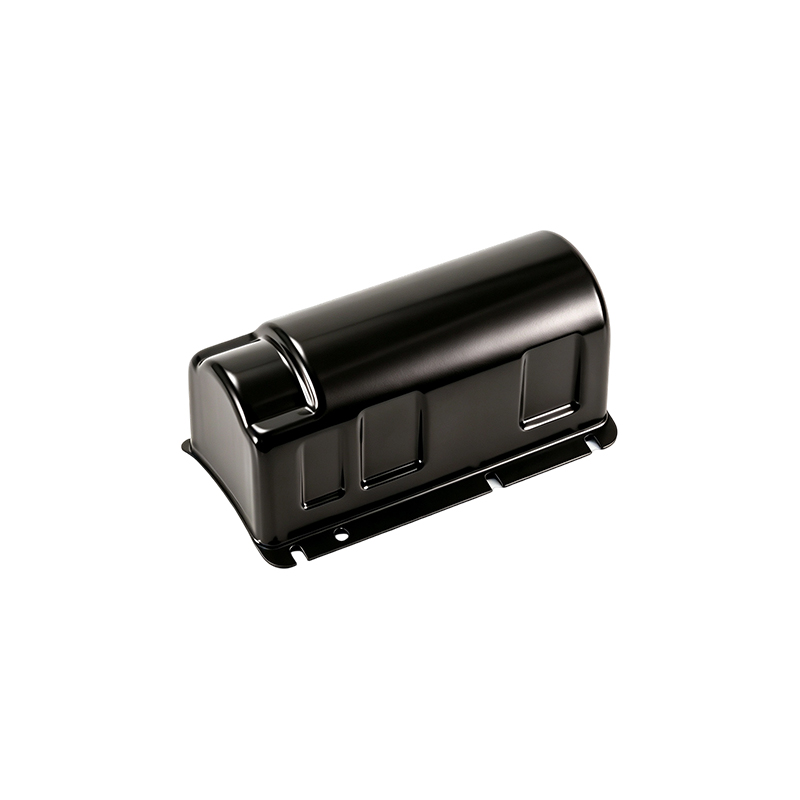
- Linii de ștanțare progresivă sunt soluții de inginerie pentru producția de volum mare de carcase de motoare. Aceste sisteme transformă bobinele plate în carcase adânci, cilindrice, prin producție continuă în volum.
- Oțel de înaltă rezistență de calitate 590MPa formarea este acum o tehnologie matură de producție în masă, cu viteze de producție care depășesc cu mult turnarea.
- Provocări critice în desenul adânc includ:
- Descuamarea stratului galvanizat: Ambulația adâncă forțează un flux dramatic de plastic în tablă. Aplatizarea inadecvată a materialului sau lubrifierea insuficientă a matriței dezlipește imediat stratul de zinc, distrugând bariera împotriva ruginii și generând praf de zinc care declanșează sudarea la rece a matriței.
- Concentricitatea și distorsiunea dimensională: Alezajul interior și diametrul exterior al carcasei unui motor necesită concentricitate la nivel de microni pentru a garanta echilibrul dinamic în timpul funcționării motorului. Desenarea continuă introduce un stres intern masiv, provocând înapoi care deformează rotunjimea și deformează suprafețele de împerechere.
- Acumularea pasului de alimentare: Moarele progresive conțin mai multe stații. Tresarea de înaltă frecvență creează rezistență intensă la tracțiune pe banda de oțel și alunecare marginală în timpul alimentării compușilor pe sculă, provocând interferența matriței și casarea lotului.
- Compensare elastică: La stația terminală a unei matrițe progresive, operațiunile de dimensionare la presiune extremă zdrobesc elasticitatea fizică a oțelului, blocând rotunjimea și înălțimea finală strict în limitele toleranțelor modelului.
Sudare si Asamblare
- Sudarea prin puncte cu rezistență este o metodă de asamblare primară pentru componentele AHSS. Cu toate acestea, fragilizarea metalului lichid în timpul sudării în puncte a oțelurilor avansate de înaltă rezistență prezintă o provocare tehnică semnificativă.
- Progrese în cercetare: Au fost stabilite criterii de risc LME bazate pe simulare bazate pe tensiunile locale majore ale componentelor. S-a constatat că ajustările în geometria electrodului și timpul de reținere după sudare atenuează riscurile LME.
- Revoluții în oțelul TBF: S-au făcut progrese în atenuarea fragilizării metalelor lichide în timpul sudării în puncte a oțelului TBF, care este esențială pentru aplicațiile auto.
- Tehnologia semifabricată sudată pe măsură: Sudarea cu laser a semifabricatelor cu acoperiri pe bază de aluminiu necesită pregătirea marginilor prin ablația unei părți a acoperirii metalice pentru a îndepărta aluminiul care ar polua cordonul de sudură.
- Ansamblu de ștanțare la cald: Cadrele interioare și exterioare fabricate prin ștanțare la cald semifabricate sudate personalizate pot fi asamblate prin sudare în puncte pentru a forma volume goale, oferind o rezistență excelentă la impact.
Metode de fabricație pentru carcase de motor
- Laminare și formare: Procesele de laminare a oțelului produc profile din oțel în formă de bandă care se potrivesc cu secțiunea transversală a carcasei motorului. Metodele de forjare formează apoi forma circulară, urmată de sudarea îmbinării circulare.
- extrudare la rece: După sudare, extrudarea la rece poate fi aplicată pentru a garanta concentricitatea cercului și pentru a elimina distorsiunile cauzate de sudare.
- Prelucrare: Operațiile finale de prelucrare termină produsul, cu operațiuni de tăiere transformând cercul format în carcasa motorului finalizată.
- Modelare: Formele hidraulice de modelare efectuează modelarea finală a îmbinării sudate pentru a obține coerența cu cerințele de circularitate a carcasei motorului.
Tratarea și protecția suprafeței
- Otel galvanizat este utilizat pe scară largă pentru aplicațiile de carcasă a motoarelor care necesită rezistență superioară la rugină, în special în aparatele electrocasnice inteligente.
- Protecție împotriva coroziunii rămâne o considerație critică, deoarece carcasele motorului care funcționează pe perioade lungi sunt predispuse la formarea de rugină care afectează performanța motorului și durata de viață.
- Modele cu dublă carcasă au fost dezvoltate pentru a aborda problemele de coroziune, cu o carcasă interioară (adesea din aluminiu) și o carcasă exterioară din oțel care oferă protecție dublă, sporind în același timp disiparea căldurii.
Dimensiunea inginerească de proiectare: proiectare de carcasă condusă de precizie
Cerințe de precizie dimensională
- Concentricitate la nivel de microni este esențial pentru a garanta echilibrul dinamic în timpul funcționării motorului de mare viteză.
- Controlul toleranței diametrul carcasei afectează direct vibrațiile motorului și performanța acustică.
- Managementul stresului intern: Desenarea continuă introduce un stres intern masiv care provoacă retur care deformează rotunjimea și deformează suprafețele de împerechere.
Structuri avansate de locuințe
- Design de carcasă din mai multe părți cu îmbinări sudate sau lipite permit configurații complexe ale canalelor de răcire. Piesele individuale pot fi conectate reciproc la locurile de sudură pentru a forma canale de răcire tubulare între carcasele interioare și exterioare.
- Elemente de transmisie a forței încorporate ca foi metalice ondulate închise circumferenţiale formează canale de răcire între straturile interior şi exterior ale carcasei.
- Elemente de armare (elementele de rigidizare) pot fi prevăzute la capetele carcaselor interioare tubulare pentru a spori integritatea structurală.
- Design de carcasă interioară cu pereți dubli să permită închiderea completă a statorului și să minimizeze toleranțele cu privire la rulmenți.
- Dirijarea canalului de răcire: Fluxul de fluid poate fi ghidat atât în direcții axiale, cât și radiale la capetele bobinei, oferind mai multă zonă de răcire și optimizând transferul de căldură.
Design de disipare a căldurii
- Integrarea nervurilor de răcire: Nervurile de răcire pot fi realizate separat pe carcasa interioară paralelă cu rotorul și ulterior sudate.
- Legatura termica: Capetele bobinei pot fi legate termic de carcasa de răcire folosind masa de încapsulare pentru a optimiza transferul de căldură.
- Design contact direct: Carcasa interioară este poziționată cât mai aproape posibil și/sau direct de stator pentru o eficiență maximă a transferului de căldură.
- Structuri de răcire integrate: Elementele de disipare a căldurii formate din urechi din tablă pot fi modelate integral cu carcasa pentru a asigura un transfer eficient de căldură de la rulmenți.
Integrare structurală
- Construcție hibrid plastic-metal: Elementele din plastic pot fi formate pe structuri metalice în operațiuni de turnare cu o singură îmbinare, combinând rezistența cu flexibilitatea de proiectare pentru suporturile de rulmenți și reținerea magnetului.
- Formarea integrală a urechilor: Clapele metalice pentru montare pot fi îndoite direct din carcasa metalică la capete deschise, eliminând componentele de montare separate.
- Întărirea web: Pânzele care se extind paralel de-a lungul suprafețelor interioare sau exterioare măresc rezistența, îmbunătățesc etanșeitatea și montează elemente suplimentare.
- Integrarea componentelor: Carcasa motorului și capacul de capăt pot fi integrate ca o singură piesă, reducând etapele de asamblare și îmbunătățind integritatea structurală.
Diferențierea scenariului de aplicare: nu este o alegere binară „oțel sau aluminiu”.
Clasificare în funcție de condițiile de funcționare
| Scenariu de aplicare | Cerințe de bază | Avantajul carcasei din oțel |
|---|---|---|
| Motoare de tracțiune EV | Securitate în caz de accident | AHSS permite o ușurare a pereților subțiri, îndeplinind în același timp cerințele de rezistență la intruziune și la strivire |
| Motoare industriale de mare putere | Rigiditate structurală Rezistență la vibrații | Rigiditatea ridicată și caracteristicile de amortizare ale oțelului sunt superioare |
| Micromotoare pentru electrocasnice | Rezistență la coroziune de precizie | Otel galvanizat stamping delivers micron-level concentricity with excellent rust resistance |
| Motoare electrice pentru motociclete | Eficiența costurilor de integrare | Formarea plăcilor de oțel cu conținut scăzut de carbon întins economisește costurile materiale și reduce greutatea |
| Carcase pentru baterii | Rezistenta la intruziune Durabilitate | AHSS de a treia generație cu mare alungire și rezistență ridicată aplicat cu succes |
Soluții de materiale hibride: o a treia cale
- Structură cu dublă carcasă: Stratul interior de aluminiu (dissiparea căldurii) stratul exterior de oțel (protecția structurală) echilibrează managementul termic și rezistența structurală.
- Compozit oțel-aluminiu: Carcasa motorului cu structură exterioară din oțel și carcasă interioară din aluminiu asigură prevenirea ruginii, rezistență la deformare și disipare eficientă a căldurii.
- Armare locală: Inserții din oțel în zonele de concentrare ridicată cu stres cu materiale ușoare în altă parte.
- Design modular: Cadru de oțel combinat cu manta de răcire din aluminiu sau canale de răcire separate integrate în construcții din oțel din mai multe părți.
Blocajele tehnice actuale și frontierele cercetării
Provocări la nivel de producție
Probleme de desenare adâncă și de formare
- Integritatea stratului galvanizat: Ambutisarea adâncă a oțelului galvanizat creează o presiune extremă asupra stratului de zinc. Aplatizarea inadecvată a materialului sau lubrifierea slabă a matriței dezlipește imediat zincul, distrugând bariera de rugină și generând praf de zinc care declanșează sudarea la rece a matriței.
- Comandă elastică: Oțelul cu rezistență mai mare duce la o recuperare elastică mai severă după formare, impunând cerințe mai stricte privind designul matriței de ștanțare și parametrii procesului. Springback are un impact semnificativ asupra calității ulterioare a sudării.
- Acumularea pasului de alimentare: Operațiunile progresive ale matriței cu mai multe stații creează rezistență intensă la tracțiune pe banda de oțel. Alunecarea marginală a compușilor pe sculă, provocând interferența matriței și casarea catastrofală a lotului.
- Distorsiuni dimensionale: Alezajul interior și diametrul exterior necesită concentricitate la nivel de microni. Desenarea continuă introduce un stres intern masiv care provoacă retur care deformează rotunjimea.
Sudare si Asamblare Issues
- Fragilarea metalului lichid în timpul sudării în puncte: Componentele AHSS sunt susceptibile la LME în timpul sudării prin puncte cu rezistență. Springback are un impact semnificativ asupra formării LME și sunt necesare ajustări specifice ale parametrilor (geometria electrodului, timpul de reținere) pentru a atenua riscurile.
- Gestionarea stratului de interdifuzie: Pentru oțelurile cu întărire prin presare acoperite cu aluminiu, grosimea stratului de interdifuziune (ideal 3-10 microni) se corelează cu calitatea sudurii în puncte. Sudarea cu laser necesită pregătirea marginilor pentru a îndepărta aluminiul care ar polua cordonul de sudură.
- Constrângeri pentru fereastra de proces: La ștanțarea la cald a pieselor mari cu diferențe mari de grosime, fereastra de proces pentru obținerea proprietăților de microstructură și acoperire dorite trebuie să găzduiască toate semifabricatele.
Frontierele cercetării
Dezvoltarea materialului
- Oțel DP de 1.500 MPa a fost dezvoltat cu succes, extinzând gama de rezistență disponibilă pentru aplicațiile de ușoare.
- AHSS de a treia generație cu mare alungire precum și rezistență ridicată pot fi aplicate cu succes componentelor care necesită atât formabilitate, cât și rezistență la impact.
- Atenuarea LME în oțel TBF : S-au făcut progrese în atenuarea fragilizării metalului lichid în timpul sudării în puncte a oțelului TBF, care combină rezistența ultra-înaltă cu formabilitatea superioară.
Optimizarea proceselor
- Criterii de risc LME bazate pe simulare pe baza tensiunilor locale majore ale componentelor au fost stabilite pentru a cuantifica și compara riscurile LME între diferite teste.
- Ștanțarea la cald a semifabricatelor sudate pe măsură permite piese de foarte mare rezistență, cu rezistență optimizată în diferite zone și toleranță geometrică foarte bună, în ciuda dimensiunilor mari.
- Tehnologia patch-urilor: Patch-urile de oțel întărite prin presare oferă întăriri foarte locale asupra pieselor mai mari, optimizând rezistența și distribuția grosimii, menținând în același timp greutatea și costul la un nivel scăzut.
Cercetare privind evaluarea ciclului de viață
- LCA de la leagăn la mormânt urmând standardele ISO 14040/14044 compară modelele de bază din oțel cu alternativele din AHSS, aluminiu și fibră de carbon.
- Analiza distanței de prag de rentabilitate: Designul AHSS prezintă cea mai bună distanță de rentabilitate bazată pe cererea cumulativă de energie și pe potențialul de încălzire globală pe o distanță de 150.000 km.
- Avantaj de reciclare: În timp ce modelele din fibră de carbon pot avea valori CED și GWP mai mari pe parcursul ciclului de viață, acestea au ca rezultat cele mai mari economii prin reciclarea deșeurilor. Modelele din aluminiu arată cel mai scăzut CED și GWP din perspectiva ciclului de viață, la 150.000 km.
- Factori de sensibilitate: Distanța de condus pe durata de viață și rata de reciclare a materialelor au cel mai mare impact asupra CED și GWP generale ale modelelor ușoare.
Integrarea și controlul proceselor
- Precizia modelării și dimensionării: Operațiunile de dimensionare cu tonaj mare la stațiile terminale ale matrițelor progresive zdrobesc elasticitatea fizică pentru a bloca rotunjimea și înălțimea finală în toleranțele modelului.
- Extrudare hidraulică la rece: După sudare, extrudarea la rece la temperaturi normale poate împinge întregul cerc pentru a elimina distorsiunile induse de sudare.
- Abordări de formare în mai multe etape: Pentru geometriile complexe ale carcasei motorului, pot fi necesare mai multe etape de formare cu recoacere intermediară pentru a obține dimensiunile finale fără deteriorarea materialului.
Contextul istoric și evoluția industriei
De la fontă la construcție din plăci de oțel
- Tranziție istorică: Carcasele motoarelor fracționate de cai putere au adoptat în mare parte construcția din tablă de oțel. Motoarele din oțel oferă economii de material și avantaje de greutate în comparație cu structurile din fontă.
- Dezvoltarea procesului: Fabricarea timpurie a carcasei motorului din tablă de oțel a necesitat cercetări în procesele de modelare și experimentare extinsă a proceselor.
- Motorii de piață: Trecerea către carcasele din oțel a fost determinată de necesitatea unor modele de motoare mai ușoare și mai eficiente din punct de vedere al materialelor, în special în aplicațiile în care reducerea greutății se traduce prin economii de energie.
Peisajul actual al industriei
- Tehnologia de formare a plăcilor de oțel s-a maturizat semnificativ, cu linii de ambutisare adâncă și de ștanțare progresivă, permițând producție de volum mare cu o calitate constantă.
- Acoperire și tratament de suprafață progresele au abordat preocupările istorice legate de coroziune, oțelul galvanizat devenind standard pentru multe aplicații.
- Abordări multi-materiale sunt din ce în ce mai frecvente, recunoscând că niciun material nu este optim pentru toate cerințele carcasei motorului.
Concluzie: A doua curbă a carcaselor de motor din oțel
- Judecata de bază: Carcasele motorului din oțel nu sunt o alegere „tradițională”, ci un material care se confruntă cu o renaștere bazată pe tehnologie, posibilă de dezvoltarea AHSS și tehnologiile de formare cu precizie.
- Factori cheie: Convergența a trei tendințe – reglementările privind emisiile de carbon, progresele materialelor AHSS (care acoperă grade de rezistență de la 780 la 1.470 MPa) și descoperiri ale tehnologiei de formare cu precizie – a creat o fereastră unică de oportunitate.
- Diferențierea tehnică: Spre deosebire de aluminiu, care oferă o ușurare inerentă, oțelul oferă o cale către ușurare prin optimizarea rezistenței, cu o rezistență specifică comparabilă sau depășind aliajele convenționale de aluminiu.
- Maturitatea producției: Liniile de ștanțare progresivă, ștanțarea la cald și tehnologiile avansate de sudare au ajuns la pregătirea pentru producție pentru producția de carcase de motor din oțel de mare volum.
- Avantajul ciclului de viață: Reciclabilitatea oțelului și profilul LCA favorabil îl fac din ce în ce mai atractiv pe măsură ce reglementările de durabilitate se înăsprește, modelele AHSS arătând cea mai bună distanță de rentabilitate pentru impactul asupra mediului.
- Perspectivă de viitor: Oțelul va coexista alături de aluminiu în segmente de creștere, cum ar fi carcasele bateriilor și carcasele motoarelor de tracțiune EV. Relația este una de complementaritate, nu de înlocuire, cu decizii materiale optimizate pe baza condițiilor specifice de operare și a cerințelor privind amprenta de carbon.
- Recomandare pentru ingineri: Treceți dincolo de mentalitatea „oțel = grea”. Reîncadrați problema selecției materialelor ca o optimizare a sistemului bazată pe performanța ciclului de viață complet, fezabilitatea producției și costul. Având în vedere că AHSS oferă acum rezistențe la tracțiune de până la 1.500 MPa și formabilitate comparabilă cu clasele cu rezistență mai mică, oțelul nu este doar o opțiune viabilă - este adesea alegerea optimă pentru aplicații care necesită rezistență, durabilitate și durabilitate.
 Previous