

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Un motor de tracțiune de 150 kW care furnizează 142 kW la arbore aruncă restul de 8 kW sub formă de căldură într-un stator mai mic decât o cutie de pantofi. Analizele din industrie atribuie 30 până la 40 la sută din defecțiunile motorului cu magnet permanenți unei creșteri excesive a temperaturii și aproape toată această căldură trebuie să iasă printr-o singură componentă: carcasa. De aceea, răcirea carcasei motorului EV a trecut de la un detaliu de ultimă etapă la o disciplină care decide dacă un motor își atinge ținta de densitate de putere sau scade pe bancul de testare.
Acest ghid prezintă arhitecturile de răcire care direcționează căldura prin carcasă, compromisurile de material și grosimea peretelui din spatele lor și specificațiile măsurabile pe care un cumpărător ar trebui să le stabilească înainte de a elibera desenele unui furnizor de locuințe.
De ce răcirea carcasei motorului EV începe chiar de la carcasă
Carcasa este cel mai mare radiator unic atașat la stator, astfel încât geometria sa, grosimea peretelui și calitatea prelucrării stabilesc plafonul pe cât de multă căldură poate elimina motorul.
Căldura generată în înfășurările de cupru și rotorul trebuie să traverseze un lanț de interfețe înainte de a ajunge la lichidul de răcire: izolația înfășurării, stiva de laminare, fixarea prin presare între stivă și orificiul carcasei, peretele carcasei și, în final, suprafața canalului. Lacul, aerul prins și straturile de oxid sunt conductoare slabe, astfel încât fiecare interfață adaugă rezistență termică. O gaură prost prelucrată sau o fixare neuniformă prin presare poate capta căldura, indiferent cât de generos este dimensionată mantaua de răcire.
Carcasa transportă, de asemenea, suporturi de montare, interfețe de scut de capăt, boșe de senzor și etanșări. Caracteristicile de răcire trebuie să coexiste cu toate acestea, motiv pentru care răcirea carcasei este inseparabilă de fabricarea carcasei: fiecare canal, aripioară și port trebuie să fie formate, prelucrate și testate pentru scurgeri în producție, nu doar desenate în CAD.
Răcire indirectă: o configurație de răcire în care lichidul de răcire curge prin canalele formate în sau în jurul peretelui carcasei motorului și elimină căldura statorului prin conducție, fără a atinge direct înfășurările.
În interiorul unei carcase cu manta: mantale de apă și canale de răcire
Majoritatea motoarelor de tracțiune EV de producție se răcesc indirect: un amestec de apă-glicol circulă printr-o manta integrată în peretele carcasei.
Lichidul de răcire intră prin porturile din carcasă, se deplasează de-a lungul canalelor care învelesc statorul și iese spre radiator. Canalele axiale rulează paralel cu arborele și sunt mai ușor de prelucrat, în timp ce canalele spiralate se înfășoară în jurul alezajului pentru a uniformiza profilul de temperatură circumferențial. Cercetările publicate privind carcasele cu două canale arată că cele două pot fi combinate, astfel încât un circuit dă prioritate zonei cele mai fierbinți din apropierea înfășurării înfășurării, în timp ce al doilea transportă sarcina de bază.
Dirijare axială versus spirală în practică
Pentru un furnizor de locuințe, jacheta decide traseul procesului. Carcasele din aluminiu turnat formează canale în timpul turnării; carcasele fabricate și prelucrate le construiesc din buzunare prelucrate, capace și porturi sudate. Oricum, fiecare jachetă devine un mic vas sub presiune care trebuie să treacă testele de testare fără a plânge glicol în stiva de laminare. Motoarele cu putere redusă din același vehicul, cum ar fi suflantele și pompele, se bazează în continuare pe răcirea cu aer prin carcase cu aripioare sau ventilate, ceea ce menține și caracteristicile carcasei favorabile fluxului de aer la cerere.
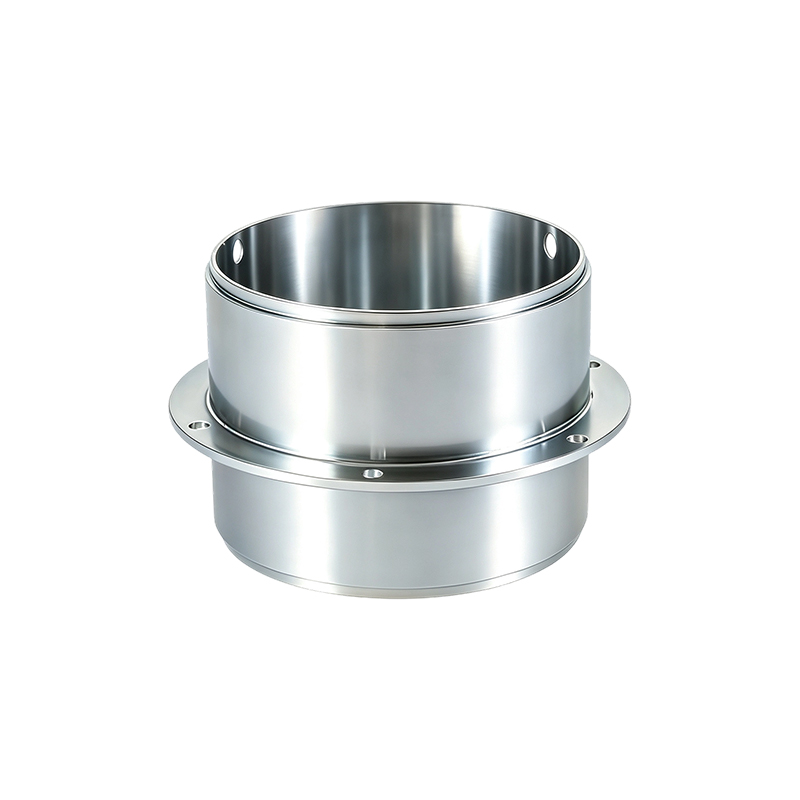 Carcasa motorului ventilatorului Această carcasă a motorului ventilatorului are o structură proiectată cu precizie, cu un diametru interior de 130 mm, oferind o grosime uniformă a peretelui și dimensiuni precise, oferind o... Vizualizare produs →
Manta indirecta apa-glicol
- Lichidul de răcire nu intră niciodată în camera motorului
- Peretele carcasei suportă sarcina termică
- Risc redus de etanșare, ușor de întreținut
- Depinde de calitatea montajului prin presare
Răcire directă cu ulei
- Uleiul dielectric pulverizează înfășurările și rotorul
- Cea mai mare captare de căldură la sursă
- Necesita o carcasă etanșă la ulei și etanșări
- Uleiul încă respinge căldura printr-o buclă de lichid
Regula generală: pe aceeași suprafață, un circuit lichid mișcă căldura de până la 50 de ori mai eficient decât aerul, motiv pentru care carcasele cu manta domină odată ce pierderile continue urcă peste câțiva kilowați.
Cum schimbă răcirea directă a uleiului cerințele de răcire a carcasei motorului EV
Răcirea directă a uleiului mută lichidul de răcire pe înfășurări și rotor, dar nu scoate carcasa de pe calea termică.
În unitățile de antrenare răcite cu ulei, fluidul dielectric este pulverizat sau inundat peste înfășurările de capăt și suprafețele rotorului, captând căldura acolo unde este generată. Acel ulei trece apoi printr-un schimbător de căldură, unde un circuit apă-glicol absoarbe energia și o transportă la radiator. Carcasa încă găzduiește acel circuit secundar, încă etanșează uleiul din interiorul camerei motorului și încă stabilește calea de conducție de la miezul statorului spre exterior.
Pentru cumpărători, aceasta modifică lista de specificații. Îmbinările și etanșările carcasei trebuie să rețină uleiul la temperatura de funcționare, materialele și acoperirile trebuie să tolereze expunerea îndelungată la fluidele de transmisie, iar calitatea prelucrării alezajului contează chiar mai mult decât de obicei, deoarece răcirea uleiului ocolește doar o parte a căii termice. Cu statoarele cu fire plate care împing umplerea fantelor și pierderile în sus, multe programe noi rulează ambele sisteme simultan: ulei la sursă, o manta în peretele carcasei.
Decizii privind materialul și grosimea peretelui în răcirea carcasei motorului EV
Alegerea materialului fixează conductivitatea termică a carcasei, iar grosimea peretelui decide cât spațiu rămâne pentru canale, așa că cele două trebuie alese împreună.
Aluminiul turnat sub presiune rămâne implicit pentru carcasele de tracțiune de mare volum, deoarece conduce căldura de câteva ori mai bine decât oțelul și turnează jachete complexe la preț redus. Carcasele din oțel și inox își câștigă locul unde domină rezistența, stabilitatea dimensională, rezistența la coroziune sau volumele de serie moderate. Penalizarea conductibilității este reală, dar ușor de gestionat, deoarece într-un design cu manta, pelicula de convecție la interfața cu lichidul de răcire și rezistența de contact la potrivirea statorului contribuie adesea la fel de multă rezistență ca și conducția prin perete însuși.
Compensarea conductibilității mai scăzute cu geometrie
Când un program specifică oțel sau inoxidabil 304, de exemplu în cazul în care chimia lichidului de răcire, expunerea la spălare sau durata de viață lungă fac ca rezistența la coroziune să fie decisivă, proiectanții compensează cu geometrie mai degrabă decât să accepte pierderea:
- Pereți mai subțiri între orificiul carcasei și podeaua canalului, în limitele de presiune
- Mai multă zonă de contact prin canal prin rutare spirală sau un al doilea circuit
- Interferență controlată prin presare, astfel încât stiva de laminare să se așeze cu contact uniform
- Compuși de interfață conductiv termic la fiecare îmbinare metal-metal
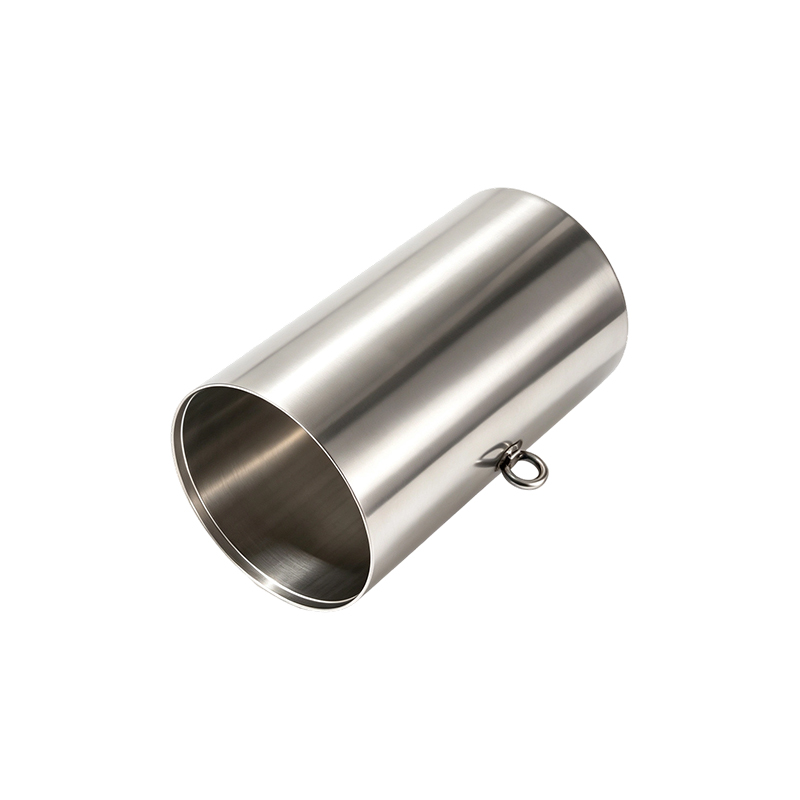 Diametru interior 180 Carcasa motorului 304SS Această carcasă de motor din inox are un design structural ranforsat, cu un diametru interior de 180 mm, o înălțime de 320 mm și o grosime a peretelui de 3 mm. Este fabricat... Vizualizare produs →
Grosimea peretelui trage în direcția opusă. Carcasele din tuburi de oțel cu pereți grei lasă material generos pentru canale adânci și presiuni de rezistență ridicate, ceea ce se potrivește trenurilor de transmisie industriale EV și ciclurilor de lucru în afara autostrăzii, dar fiecare milimetru suplimentar de perete adaugă rezistență la conducție. Podeaua canalului trebuie să se așeze cât mai aproape de orificiu, cât permite rezistența.
 Diametru interior 127 Carcasa motorului cu perete greu Această carcasă a motorului este realizată cu precizie din tuburi de oțel fără sudură de înaltă calitate. Cu un diametru interior de 127 mm și o grosime a peretelui de 7,9 mm, oferă atât precizie... Vizualizare produs →
Pentru o privire mai profundă asupra modelelor rezistente la coroziune, consultați ghidaj carcasa motorului inoxidabil .
Într-o carcasă cu manta, pelicula pe partea de răcire și fixarea prin presare a statorului contribuie adesea la o rezistență termică mai mare decât peretele în sine, motiv pentru care calitatea prelucrarii poate conta mai mult decât alegerea aliajului.
Ce ar trebui să blocheze cumpărătorii înainte de a comanda o carcasă răcită
Performanța de răcire este decisă pe desen cu mult înainte ca primul cip să fie tăiat, așa că cumpărătorii ar trebui să înghețe o listă scurtă de specificații măsurabile cu furnizorul.
| Caietul de sarcini | De ce contează | Țintă practică |
| Dimensiunea alezajului și rotunjime | Setează calitatea prin presare între stiva statorului și carcasă | Calitatea IT7 sau mai bună, rotunjime de 0,02 mm |
| Geometria canalului | Controlează viteza curgerii, căderea de presiune și uniformitatea temperaturii | Dispunere spirală sau axială verificată în flux |
| Integritatea presiunii jachetei | Previne plânsul glicolului în stiva de laminare | Testat 100% pentru scurgeri, rezistent la presiune de lucru de două ori |
| Planeitatea feței de montare | Păstrează scuturile de capăt sigilate și rulmenții aliniați | În limita a 0,05 mm pe față |
| Tratarea suprafeței | Trebuie să protejeze împotriva coroziunii fără a adăuga izolație | Numai acoperiri subțiri, conductoare termic |
Apoi cere dovezi mai degrabă decât asigurări. Un producător de locuințe capabil ar trebui să predea fără ezitare patru lucruri:
- Certificate de material și rapoarte despre grosimea stratului de acoperire
- Înregistrările testelor de scurgere pentru jachete, legate de numerele de serie ale unității
- CMM raportează diametrul alezajului, rotunjimea și grosimea podelei canalului
- Inspecția primului articol este aliniată la datele de potrivire reale ale statorului
Acesta este locul în care un producător integrat își câștigă păstrarea. Jiangsu Yufeng Electric Co., Ltd. a petrecut patru decenii producând carcase de motoare din oțel, inoxidabil, cu pereți grei și tuburi din oțel, cu ștanțare, sudură, prelucrare și prelucrare a suprafeței sub un singur acoperiș, o echipă de ingineri cu o medie de peste 20 de ani de experiență și o capacitate anuală de peste cinci milioane de unități. Pentru programele care necesită carcase răcite dezvoltate alături de motor, acea integrare verticală scurtează bucla dintre o modificare a designului și o probă testată pentru scurgeri.
Un furnizor de locuințe care prelucrează, sudează și testează jachetele la presiune în casă poate schimba o reproiectare a canalului în câteva zile. Cel care subcontractează acești pași nu poate promite același lucru.
Carcase de motor răcite: Întrebări frecvente
Poate o carcasă din oțel sau inoxidabil să răcească un motor EV, precum și aluminiul?
Da, când designul de răcire compensează. Oțelul conduce aproximativ o treime, precum și aluminiul, astfel încât carcasele din oțel se bazează pe pereți mai subțiri ai canalului, mai multă zonă de canal și potriviri prin presare mai strânse. În modelele cu manta, rezistența la convecție și la contact domină adesea oricum, așa că o jachetă din oțel bine prelucrată se poate potrivi cu una mediocră din aluminiu.
Răcirea directă cu ulei face mantaua carcasei depășită?
Nu. Răcirea uleiului captează căldura de la înfășurări și rotor, dar uleiul încă aruncă această căldură într-un circuit apă-glicol printr-un schimbător de căldură. Majoritatea programelor cu densitate mare de putere combină ambele metode: ulei la sursă, o jachetă în peretele carcasei.
Câtă căldură poate elimina o carcasă de motor EV cu manta de apă?
Depinde de debitul lichidului de răcire, de zona canalului și de calitatea interfeței, mai degrabă decât de materialul carcasei. Circuitele lichide disipă căldura de până la 50 de ori mai eficient decât aerul pe aceeași suprafață, motiv pentru care carcasele cu manta domină peste câțiva kilowați de pierdere continuă.
Ce ar trebui să trimit mai întâi un furnizor de locuințe atunci când încep un proiect de răcire a vehiculelor electrice?
Începeți cu diametrul exterior al statorului și strategia de potrivire, cifrele de pierdere continuă, tipul și debitul lichidului de răcire, căderea de presiune disponibilă și cerințele de mediu. Cu aceste numere, un furnizor poate propune aspectul canalului, grosimea peretelui și un plan de testare înainte de a cota.
 Previous