

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Slăbiți șuruburile de fixare de pe un motor care vibrează la punerea în funcțiune și glisați un ecartament sub fiecare picior. Dacă un picior se deschide cu 0,05 mm sau mai mult, cadrul se îndoaie de fiecare dată când șuruburile sunt strânse, iar alezajul care poartă rulmentul își pierde rotunjimea odată cu el. Aceasta este deformarea carcasei motorului în cea mai obișnuită formă de câmp și rareori este vina proprie a motorului: rezultatul a fost decis mai devreme, la presa de desen, dispozitivul de sudură și mașina de alezat.
Acest articol prezintă de unde provine deformarea carcasei, de ce câteva sutimi de milimetru decid durata de viață a motorului și ce alegeri structurale și de proces împiedică ștanțarea unei carcase din oțel până la asamblarea finală.
Ce înseamnă de fapt deformarea carcasei motorului
Deformarea carcasei motorului este orice abatere a carcasei de la geometria sa preconizată și vine în două forme care se comportă foarte diferit odată ce motorul este asamblat.
Deformarea carcasei motorului: orice abatere măsurabilă a carcasei unui motor de la geometria sa specificată, inclusiv rotunjimea alezajului, concentricitatea canelurii, planeitatea flanșei și coplanaritatea piciorului, produsă de solicitările de fabricație, sarcinile de asamblare sau condițiile de funcționare.
Distincția care contează în practică este elastică față de plastic. Deformarea elastică dispare atunci când sarcina dispare; deformarea plastică este blocată. O carcasă se poate măsura perfect după prelucrare și poate măsura în continuare din rotund odată ce statorul este apăsat, deoarece potrivirea prin interferență antrenează o contracție permanentă cu trei lobi în alezaj.
Elastic
Se recuperează când sarcina este eliberată. Cazuri tipice: îndoirea piciorului moale sub sarcina șuruburilor, presiunea de strângere în timpul prelucrării, creșterea termică în funcționare.
Cost ascuns: cât durează, deformează inelul exterior al rulmentului și schimbă întrefierul.
Plastic
Permanent. Cazuri tipice: ovalitate sudată, spate elastică a carcasei trase, contracția alezajului de la o potrivire a statorului supradimensionat.
Cost ascuns: eroarea rămâne pe toată durata de viață a motorului și nu poate fi strânsă.
Patru etape în care deformarea carcasei motorului intră în piesa
Deformarea intră într-o carcasă de oțel în patru puncte: trefilare, sudare, prelucrare și asamblare. Fiecare lasă o semnătură diferită pe alezaj și fiecare are o contramăsură dovedită.
Ambutisarea adâncă lasă stres rezidual, iar carcasa este ovală pe măsură ce materialul se relaxează, de obicei citirea totală a indicatorului de 0,10 până la 0,25 mm. Picioarele de sudare, consolele și cutiile terminale adaugă căldură și reținere; o secvență neglijentă înclină cadrul sau scoate orificiul din rotund cu 0,15 până la 0,40 mm. Prelucrarea contribuie prin forțele de tăiere și strângere pe pereți subțiri, motiv pentru care stocul de finisare și strategia de prindere contează mai mult decât indicația de toleranță. Asamblarea este ultimul punct de intrare: potrivirea prin interferență a statorului contractează alezajul, iar picioarele neuniforme îndoaie cadrul sub sarcina șuruburilor.
| Scena | Semnătura tipică | Mărimea tipică (TIR) | Contramăsura de primă linie |
| Deep draw | Cochilie ovală din spate | 0,10 până la 0,25 mm | Design matriță și controlul suportului semifabricat |
| Sudarea | Ovalitatea alezajului și arcul cadrului | 0,15 până la 0,40 mm | Secvență simetrică și dispozitive rigide |
| Prelucrare | Deformarea peretelui subțire sub cleme | 0,02 până la 0,10 mm | Termină găzduiește ultimul, fălcile moi |
| Asamblare | Contractia alezajului cu trei lobi | 0,02 până la 0,06 mm | Interferență corectă și perete adecvat |
Notă de la magazin
Carcasele finisate după toate sudurile păstrează în mod constant rotunjimea de câteva ori mai strânsă decât carcasele plictisite înainte ca picioarele lor să fie sudate. Secvența câștigă mai multă acuratețe decât o va face vreodată o indicație cu toleranță mai strictă.
De ce câteva sutimi de milimetru decid viața motorului
Micile erori de geometrie se transformă direct în pierderi electrice și mecanice, deoarece spațiul de aer este îngust și potrivirea rulmentului este precisă.
Un motor mic sau mediu rulează de obicei un spațiu de aer de 0,25 până la 0,5 mm, iar practica de aliniere menține excentricitatea statică a spațiului de aer aproape de 10% din spațiu sau mai puțin. Un orificiu deformat împinge statorul și rotorul în afara centrului, creând tracțiune magnetică dezechilibrată, vibrații și zgomot. Din punct de vedere mecanic, o carcasă deformată distribuie tensiunea în mod neuniform în jurul inelului exterior al rulmentului; sub sarcină mare continuă, inelul se deformează, se încinge și se obosește devreme. Reparațiile pe teren urmăresc de obicei zgomotul rulmentului înapoi la un cadru îndoit sau un picior moale, mai degrabă decât la rulmentul în sine.
0,25-0,5 mm
Spațiu de aer tipic la motoarele mici și medii
10%
Tavan comun pentru excentricitatea statică a spațiului de aer
0,05 mm
Limita piciorului moale înainte ca sarcina bolțului să îndoaie cadrul
0,02 mm
Țintă de rotunjire pe o carcasă finisată
Rotunzimea alezajului prin proces, alezaj de 120 mm, perete de 1,5 mm
Cum controlează producătorii deformarea carcasei motorului în carcasele din oțel
Controlul deformării este câștigat în trei locuri: structură, secvență de proces și verificare. O carcasă proiectată rigidă, sudată în ordinea corectă și plictisită rămâne rotundă; ordinea inversă revine rareori.
Structura este pe primul loc, deoarece rigiditatea la încovoiere urcă abrupt odată cu grosimea peretelui. Cadrele cu sarcină mare trec, prin urmare, de la carcase subțiri trase la construcție cu pereți grei, cu o bază completă:
 Diametru interior 260 Carcasa motorului cu perete greu cu bază Această carcasă a motorului din oțel cu perete greu are un diametru interior de 260 mm, o înălțime de 360 mm și o grosime a materialului de 5 mm, oferind o compresie extrem de ridicată... Vizualizare produs →
Construcția pe bază de tuburi duce aceeași idee mai departe. Un semifabricat din oțel fără sudură începe rotund, deci este nevoie de mai puțină corecție înainte de a termina plictisirea. Al nostru Ghid de fabricație a carcasei motorului din tub de oțel pentru cumpărători parcurge acest traseu pas cu pas, inclusiv selecția peretelui și așteptările de toleranță.
 Diametru interior 127 Carcasa motorului cu perete greu Această carcasă a motorului este realizată cu precizie din tuburi de oțel fără sudură de înaltă calitate. Cu un diametru interior de 127 mm și o grosime a peretelui de 7,9 mm, oferă atât precizie... Vizualizare produs →
Alezați ultimul, ecartați rotund, iar restul procesului protejează geometria pentru care ați plătit deja.
- Sudați înainte de a plictisi. Prelucrarea de finisare vine după fiecare pas termic, cu alezajul ținut rotund într-un suport rigid în timpul sudării.
- Scăpați de stres acolo unde contează. Secvențe de sudură simetrice și, pe secțiuni grele, detensionare înainte de tăierea finală.
- Strângeți ușor. Fălcile moi și suportul în mai multe puncte împiedică pereții subțiri să se stabilească în timpul prelucrării.
- Măsurați rotunjimea, nu doar diametrul. Verificările de măsurare a aerului sau de la dop la mai multe adâncimi axiale captează ovalitatea pe care un micrometru cu două puncte o citește ca fiind bună.
Ce să specificați și să verificați înainte ca locuințele să ajungă la linia dvs
Introduceți geometria și metoda de măsurare în specificația de achiziție, apoi verificați ambele la inspecția de intrare. Doi cumpărători care comandă aceeași piesă nominală pot vedea rezultate de câmp foarte diferite, în funcție de ceea ce controlează de fapt desenul.
Specificați rotunjimea alezajului ca citire totală a indicatorului, de obicei 0,02 până la 0,03 mm pe alezajele prelucrate finisat și coplanaritatea piciorului în 0,05 mm. Numiți metoda de măsurare pe desen: măsurarea aerului sau măsurarea în coordonate la trei adâncimi axiale, nu o singură verificare a diametrului în două puncte. Apoi executați patru verificări practice pentru fiecare lot:
- Măsurați rotunjimea alezajului la trei adâncimi axiale și înregistrați citirile.
- Verificați coplanaritatea piciorului pe o placă de suprafață cu carcasa descărcată.
- Apăsați de încercare un stator și înregistrați curba forței; un steaguri de vârf în creștere prezenta riscul de contracție.
- La instalare, verificați ca fiecare picior să se așeze cu 0,05 mm înainte de cuplul final.
Structura de montare merită aceeași atenție, deoarece suporturile și elementele flexibile decid modul în care sarcina ajunge în cadru. O carcasă cu puncte de flexibilitate proiectate absoarbe stresul de montare în loc să o treacă în orificiu:
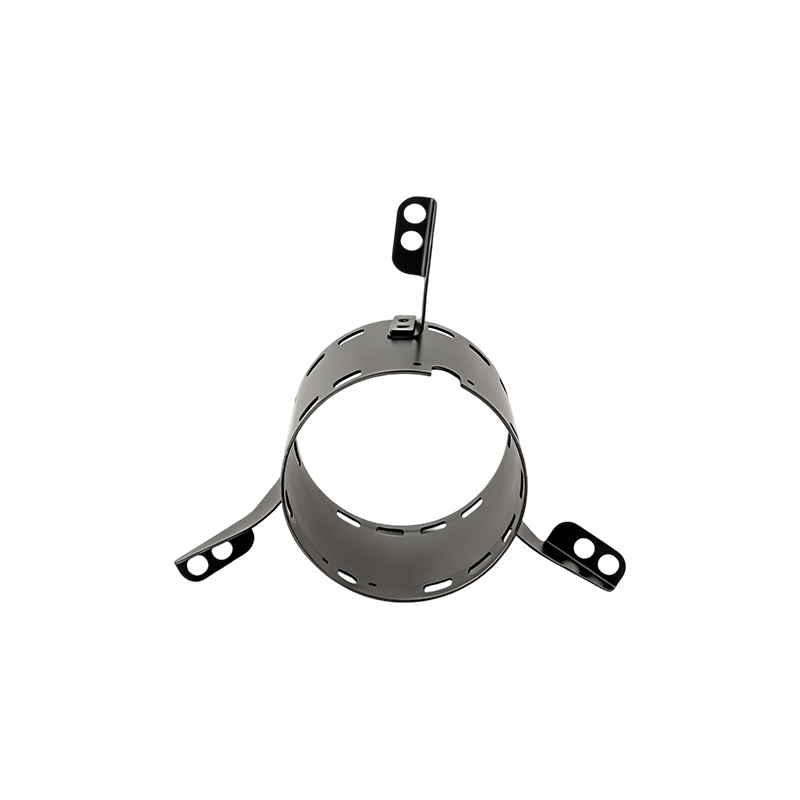 Carcasă motor din oțel cu diametrul interior 120 cu trei console flexibile Această carcasă de motor din oțel are o structură proiectată cu precizie, cu un diametru interior de 120 mm, o înălțime de 105 mm și o grosime a peretelui de 1,5 mm, obținând o lungime compactă... Vizualizare produs →
Acolo unde sunt în joc mai multe structuri, comparați opțiunile de perete, bază și suport din standard Gama de carcase de motor din oțel înainte de a bloca desenul.
Tratați rotunjimea ca un rezultat al procesului, nu o dorință de desen. La Jiangsu Yufeng Electric Co., Ltd., ștanțarea, sudarea, prelucrarea și inspecția se desfășoară într-o singură fabrică, ceea ce face ca controlul secvenței să fie aplicabil și menține riscul de deformare în afara liniei dumneavoastră.
Întrebări frecvente despre deformarea carcasei motorului
Se poate repara o carcasă de motor deformată?
Cauzele elastice pot: distorsiunea picioarelor și restrângerea în secvență îndepărtează de obicei deformarea moale a piciorului. Deformarea plastică a alezajului necesită, în general, re-prelucrare sau înlocuire, deoarece un orificiu care este mai mult de câteva sutimi de milimetru din rotund va continua să lucreze inelul exterior al rulmentului pentru tot restul vieții motorului.
Un perete mai gros oprește întotdeauna deformarea?
Grosimea ajută foarte mult, deoarece rigiditatea la îndoire crește cu aproximativ cubul de grosime a peretelui, dar nu scuză o practică slabă. O carcasă groasă sudată în ordine greșită sau prinsă neglijent poate să iasă în continuare neconform. Construcția cu pereți grei și pe bază de țevi oferă beneficiile lor maxime numai atunci când sunt asociate cu secvențierea sudurii și ultima găurire.
Deformarea este întotdeauna vina producătorului carcasei?
Nr. Picior moale de instalare, șuruburi de montare suprastrânse, întinderea țevii și ciclul termic, toate carcasele deformează care au părăsit din fabrică conform specificațiilor. Acesta este motivul pentru care verificările piciorului moale aparțin procedurii de instalare și de ce verificările de rotunjime primite contează pe ambele părți.
Care construcție rezistă cel mai bine la deformare?
Pentru cadrele cu sarcină mare și cadrele mai mari, carcasele din oțel cu pereți grei și tuburi păstrează cel mai bine geometria, iar versiunile din inox 304 aduc aceeași rigiditate acolo unde este necesară și rezistența la coroziune. Potriviți structura cu traseul de încărcare, în loc să cumpărați numai grosimea.
 Previous